

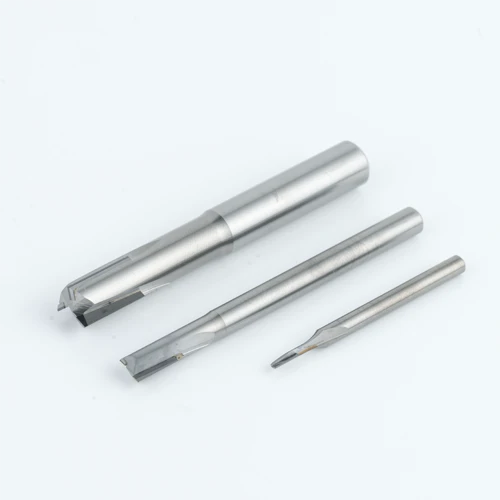
DNM100 е челна фреза с твърд поликристален диамант (PCD), проектирана за високо-ефективна прецизна обработка на не-железни метали и не-метални композитни материали. Чрез комбиниране на ултра-твърд диамантен режещ ръб с целенасочено-проектирана геометрия на ръба, DNM100 осигурява изключителна устойчивост на износване, драстично удължен живот на инструмента и превъзходно обработено повърхностно покритие-, което го прави идеалното решение за фрезоване за производители, които не могат да си позволят смяна на инструмента по време на-партида или вариации в качеството-на повърхността на критични части.
Основни характеристики и предимства
Ултра{0}}твърд PCD режещ ръб
поликристалният диамант осигурява много по-висока твърдост и устойчивост на износване от волфрамовия карбид, поддържайки остри режещи ръбове при дълги производствени серии.
Удължен живот на инструмента
в абразивни детайли от не-железни и композитни материали, DNM100 рутинно издържа многократно над карбидни еквиваленти, намалявайки времето за-смяна на инструмента и разходите за-част.
Превъзходно качество на повърхността
уникалният дизайн на ръбовете създава гладки, с ниска{0}}грапавост обработени повърхности, минимизирайки или елиминирайки вторичните довършителни операции.
Консистенция на размерите
стабилната производителност на рязане запазва тесните допуски (правота, плоскост, перпендикулярност) непокътнати при дълги партиди.
Възможност за-сухо рязане
поддържа суха обработка в много приложения, опростявайки управлението на охлаждащата течност и позволявайки по-чиста обработка на материали като графит и композити.
Гъвкава гама за обработка
подходящ за грубо, полу{0}}финишно и окончателно обработване на мед, алуминиеви сплави, графит и композитни материали.
Технически спецификации
|
Параметър |
Серия DNM100 |
|
Продуктова серия |
DNM100 |
|
Тип инструмент |
Твърда PCD крайна фреза |
|
Режещ материал |
Поликристален диамант (PCD) |
|
Материали за заготовки |
Лят алуминий, алуминиева-силициева сплав, мед, циментиран карбид, графит, GFRP, CFRP, подсилена пластмаса, дърво |
|
Механични операции |
Челно фрезоване, странично фрезоване, грубо обработване, полу{0}}обработка, окончателна обработка |
|
Примерна геометрия |
D8 × R0,2 × 15 × 75 × d10 (диаметър × радиус на ъгъла × дължина на канавката × обща дължина × диаметър на стеблото) |
|
Примерен код за поръчка |
DNM100-RS2-08002 |
|
Персонализиране |
Налични са множество диаметри, ъглови радиуси, дължини на жлебовете и размери на стеблото; персонализирани геометрии при поискване |
Случай на приложение
DNM100 е специално-разработен за детайли, при които твърдосплавните инструменти се износват твърде бързо или не успяват да осигурят необходимото качество на повърхността. Типичните обработваеми материали включват:
Цветни метали:-лят алуминий, алуминиева-силициева сплав (силициев-алуминий), мед и медни сплави, циментиран карбид
Композитни материали:пластмаси, подсилени със стъклени влакна (GFRP), пластмаси, подсилени с въглеродни-влакна (CFRP), подсилени / интензифицирани пластмаси
Не-метали:графит, дърво и подобни не{0}}метални материали
Поддържаните операции обхващат челно фрезоване, странично фрезоване, грубо обработване, полу{0}}довършителни и финишни обработки, което прави DNM100 гъвкав избор в широка гама от характеристики на частите.
Обслужвани индустрии
Космонавтика
структурни композити, алуминиеви компоненти на самолета
Автомобилна
корпуси на двигатели, трансмисионни части, леки алуминиеви и композитни възли
3C електроника (потребителски / компютри / комуникации)
прецизни алуминиеви и графитни части
Общи машини
прецизни компоненти, изискващи строги допуски
Вятърна енергия
прецизна обработка на композитни и метални конструкционни части
Всяка индустрия с високо
изисквания за прецизна обработка
Казус от приложението - Vortex Shell (Динамичен и статичен диск)
|
Спецификация |
DNM100-RS2-08002 |
|
Геометрия (клас) |
D8 × R0.2 × 15 × 75 × d10 |
|
Материал на детайла |
Алуминиева сплав |
|
Скорост на рязане |
Vc=200 m/min |
|
Хранене на зъб |
fz=0.05 mm/z |
|
Дълбочина на рязане |
ap=0.04 mm |
|
Метод на охлаждане |
Сухо рязане |
|
Метод на рязане |
Челно фрезоване + странично фрезоване |
|
Живот на инструмента |
1675 бр |
|
Изисквания към процеса |
Изправеност 0,005 mm, перпендикулярност 0,008 mm, без разлика в цвета на повърхността, без следи от трептене |
Препоръчителни параметри на рязане (начални стойности)
Стойностите по-долу са общи отправни точки за DNM100 в обикновени материали за детайли. Винаги проверявайте на собствената си машина и геометрията на детайла и коригирайте въз основа на целите за твърдост, затягане и-повърхност.
|
Материал на детайла |
Скорост на рязане Vc (m/min) |
Подаване на зъб fz (mm/z) |
охлаждаща течност |
|
Алуминиева сплав |
~200 |
~0.05 |
Сухо/въздушно |
|
Мед / медна сплав |
150–300 |
0.03–0.08 |
Сухо/въздушно |
|
Графит |
200–400 |
0.03–0.10 |
Сухо / прахоулавяне |
|
CFRP / GFRP композити |
100–300 |
0.03–0.08 |
Сухо/въздушно |
|
Подсилени пластмаси |
100–300 |
0.03–0.08 |
Сухо/въздушно |
Защо да изберете PCD фреза?
Поликристалният диамант (PCD) е един от най-твърдите налични материали за рязане, произведен чрез синтероване на диамантени зърна под високо налягане и висока температура. В сравнение с волфрамов карбид, PCD предлага:
Далеч по-висока твърдост и устойчивост на износване, така че режещият ръб остава остър за по-дълго време в абразивни материали;
По-нисък коефициент на триене, което намалява натрупания-ръб и подобрява покритието на повърхността, особено върху лепкави материали като алуминий и мед;
Висока топлопроводимост, подпомагайки разсейването на топлината от зоната на рязане;
По-ниска цена на-частв масово производство, въпреки по-високата единична цена, благодарение на по-дългия живот на инструмента и по-малко смени.
Забележка: PCD не се препоръчва за черни метали (стомана, чугун), тъй като диамантът реагира химически с желязото при повишени температури на рязане. За железни материали вместо това използвайте CBN (кубичен борен нитрид) или карбид.
Как да изберете правилната геометрия DNM100
Диаметър (D)
изберете въз основа на най-малката ширина на елемента и необходимата скорост на отстраняване на материала.
01
Ъглов радиус (R)
малък радиус (напр. R0.2) подобрява покритието на повърхността и намалява отчупването на ъглите върху композитите; по-голям радиус укрепва ръба за грубо обработване.
02
Дължина на канавката (l)
дръжте възможно най-къси, докато достигнете необходимата дълбочина, за да увеличите максимално твърдостта.
03
Обща дължина (L) и диаметър на стеблото (d)
съпоставете държача-на инструмента и шпиндела на машината; по-голямото стебло подобрява твърдостта за дълбоки кухини.
04
Тип операция
изберете геометрия, подходяща за груба обработка, полу{0}}довършителна обработка или довършителна обработка според вашия план за процес.
05
Не сте сигурни коя геометрия отговаря на вашето приложение? Изпратете ни вашите изисквания за чертеж или обработка и нашите инженери ще препоръчат оптималната спецификация DNM100.
Често задавани въпроси
Q1: Какви материали може да използва фрезовата машина DNM100 PCD?
О: DNM100 е проектиран за цветни метали (лят алуминий, алуминиева-силиконова сплав, мед, циментиран карбид) и не-метални композити, като пластмаса, подсилена със стъклени-влакна (GFRP), пластмаса, подсилена с въглеродни-влакна (CFRP), подсилена пластмаса, графит и дърво.
Q2: Каква е разликата между PCD и карбидни крайни фрези?
О: PCD (поликристален диамант) е значително по-твърд и по-{0}}устойчив на износване от волфрамов карбид. При абразивни не-железни и композитни материали, PCD фрезата обикновено издържа многократно по-дълго от твърдосплавния инструмент, като същевременно осигурява по-добро покритие на повърхността. PCD енеподходящ за черни метали (стомана/желязо), тъй като диамантът реагира с желязото при температури на рязане.
Q3:Може ли DNM100 да се използва както за довършителни, така и за груби обработки?
A: Да. DNM100 е подходящ за грубо обработване, полу-довършителни и довършителни операции на мед, алуминиеви сплави, графит и композитни материали.
Q4: Какви параметри на рязане се препоръчват за алуминий?
О: За алуминиева сплав типичната начална точка е скоростта на рязане Vc=200 m/min, подаване на зъб fz=0.05 mm/z и дълбочина на рязане ap=0.04 mm при сухо рязане. Действителните параметри трябва да се коригират въз основа на геометрията на детайла, твърдостта на машината и специфичната избрана геометрия DNM100.
Q5: Предлагате ли персонализирани геометрии и размери?
A: Да. Серията DNM100 се предлага в множество диаметри, ъглови радиуси, дължини на канали и размери на стеблото. Персонализирани геометрии могат да бъдат произведени при поискване, за да отговарят на вашето конкретно приложение. Свържете се с нас с вашите изисквания за чертеж или обработка.

Поискайте оферта/техническа консултация
Търсите надеждна PCD фреза за обработка на алуминий, мед, графит или композитни материали? DNM100 осигурява издръжливост на инструмента, контрол на толеранса и повърхностно покритие на вашите производствени изисквания. Свържете се с нас днес с вашия материал на детайла, чертеж и целеви параметри за персонализирана препоръка и оферта.
Популярни тагове: pcd крайни фрези, Китай pcd крайни фрези производители, доставчици, фабрика, Карбидна фреза за грубо обработване, CNC груба фреза, копирни фрези, Фрези за неръждаеми стомани, Фрези за стомана с високо подаване, индексируеми фрези


